Artykuł sponsorowany
Dlaczego powtarzalność cięcia laserowego zależy od gazu procesowego, grubości blachy i stabilności materiału
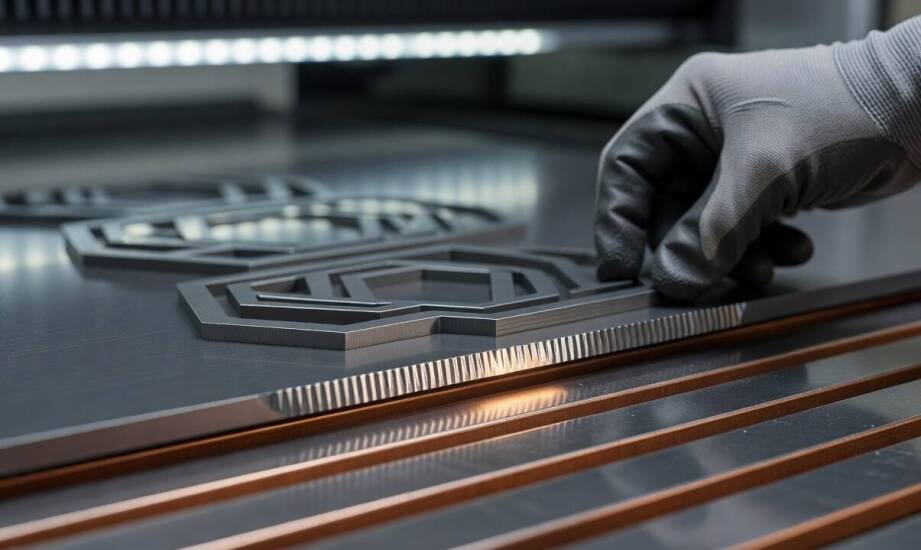
Dwa identyczne rysunki techniczne wycięte z blachy stalowej mogą dać zupełnie różne rezultaty wymiarowe i jakościowe krawędzi. Wystarczy zmiana grubości materiału lub inny gatunek stali, przy zachowaniu tych samych ustawień maszyny. Powtarzalność cięcia laserowego nie zależy wyłącznie od mocy urządzenia, lecz od precyzyjnego dopasowania całego procesu do konkretnego arkusza i oczekiwanej serii detali.
Jak moc, prędkość i fokus kształtują krawędź cięcia
Moc lasera decyduje o zdolności penetracji materiału. Według danych wiodących producentów systemów cięcia, dla cienkich blach często wystarczają wartości rzędu kilkuset watów, natomiast przy materiałach powyżej centymetra grubości optymalne rezultaty daje zastosowanie mocy na poziomie kilku kilowatów. Zbyt niska moc powoduje niedocięcia, a nadmierna prowadzi do przypaleń i topienia krawędzi. Prędkość przesuwania głowicy musi ściśle odpowiadać parametrom wiązki. Zbyt szybki ruch skutkuje nierówną linią, powstawaniem żużla na dolnej krawędzi i tak zwanymi niedocięciami, gdy wiązka nie zdąży w pełni stopić grubości materiału. Z kolei zbytnie spowolnienie wywołuje przegrzanie, nadtapianie krawędzi górnej i niepożądane odkształcenia termiczne całego detalu. Pozycja ogniska lasera ustawiana jest zazwyczaj nieznacznie poniżej powierzchni blachy – w wielu nowoczesnych technologiach celuje się w około jedną trzecią jej grubości. Taki zabieg minimalizuje szerokość szczeliny cięcia i zapewnia gładką, niemal prostopadłą krawędź, ograniczając potrzebę późniejszej obróbki wykończeniowej.
Dobór odpowiedniej mieszanki gazowej pełni kluczową funkcję w całym procesie. Należy przy tym wyraźnie rozróżnić gaz osłonowy, który chroni wrażliwą optykę rezonatora przed zanieczyszczeniami z zewnątrz, od gazu tnącego, potocznie nazywanego procesowym. Głównym zadaniem gazu tnącego jest dynamiczne wydmuchiwanie stopionego metalu ze roboczej szczeliny. Tlen wywołuje reakcję egzotermiczną, dostarczając dodatkową energię, co pozwala na obróbkę znacznie grubszych profili stalowych. Z kolei azot działa obojętnie i zapobiega utlenianiu krawędzi i powstawaniu nalotów, dlatego powszechnie stosuje się go do stali nierdzewnej oraz aluminium. W wielu zakładach tnie się również z wykorzystaniem sprężonego powietrza, co stanowi tańszą alternatywę, jednak wprowadza ryzyko lekkiego utlenienia powierzchni. Użycie azotu przy cienkich arkuszach potrafi wielokrotnie przyspieszyć obróbkę względem cięcia tlenowego, choć wymaga utrzymywania odpowiednio wyższego ciśnienia.
Stan blachy przed obróbką i objawy niedopasowanych parametrów
Płaskość arkusza bezpośrednio wpływa na stałość ogniskowania podczas ruchu głowicy tnącej. Chociaż nowoczesne maszyny posiadają czujniki pojemnościowe śledzące odległość dyszy od materiału, duże pofalowania powierzchni mogą zaburzyć powtarzalność wymiarów w całej serii. Resztkowe naprężenia hutnicze w materiale uwalniają się pod wpływem temperatury generowanej przez wiązkę, co często prowadzi do wypaczeń gotowych detali. Problem ten pojawia się szczególnie często w przypadku elementów o skomplikowanej geometrii, wąskich mostkach i dużej liczbie otworów. Obecne na stali grube warstwy zgorzeliny, powłoki ochronne lub inne zanieczyszczenia powierzchniowe zmieniają z kolei naturalny stopień absorpcji światła laserowego, wywołując lokalne przegrzania albo nieprzecięte fragmenty konturu.
Na gotowym wyrobie wszelkie niedopasowania sprzętowe objawiają się widocznymi wadami. Zadziory i ostry, wiszący żużel na dolnej krawędzi wyraźnie wskazują na niewystarczające ciśnienie gazu procesowego, który nie radzi sobie z oczyszczeniem szczeliny, lub zbyt wolny ruch posuwu. Przypalenia i ciemne przebarwienia wokół rzazu świadczą o dostarczeniu nadmiernej dawki energii cieplnej w stosunku do grubości blachy. Z kolei nierówna, mocno pofalowana linia cięcia na krawędzi bocznej pojawia się najczęściej przy błędnym ustawieniu ogniska lasera.
Jakość obróbki metalu wynika z kompleksowego połączenia parametrów sprzętowych oraz właściwości samego surowca. Zakład ZUMEC dobiera ustawienia maszyn pod kątem konkretnego gatunku i grubości, zachowując wysoką powtarzalność detali. Wykonując między innymi precyzyjne laserowe cięcie blach, specjaliści firmy analizują stan arkusza jeszcze przed uruchomieniem programu. Oferując laserowe cięcie blach w Brzesku i sąsiednich miejscowościach, przedsiębiorstwo opiera produkcję na stałej kontroli procesu. O końcowym sukcesie i wymiarowej zgodności elementu z rysunkiem decyduje bowiem pełna weryfikacja technologii, a nie wyłącznie maksymalna moc wykorzystywanego rezonatora.
Kategorie artykułów
Polecane artykuły

Oczyszczające zabiegi a zdrowa skóra na całym ciele

Jak elastyczne warunki umowy wpływają na wynajem Canon MF643CDW?

Jakie narzędzia i technologie wspierają proces zakupowy na aukcjach japońskich aut?
